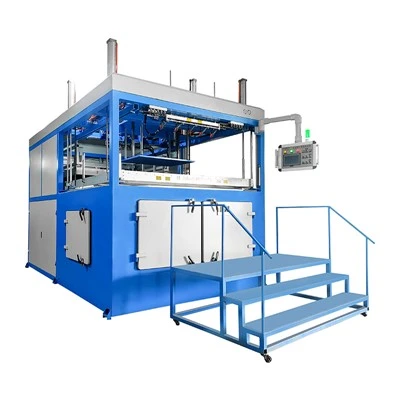
Mikä on Deep Draw tyhjiömuovaus?
Syväveto tyhjiömuovauson lämpömuovauksen erikoistunut osajoukko. Vaikka tavallista alipainemuovausta käytetään tyypillisesti osissa, joissa syvyys on pienempi kuin leveys (matala veto), syvävetotekniikka on erinomainen tuottamaan osia, joissa osan syvyys ylittää sen leveyden tai pituuden.
Tässä prosessissa muovilevyä (yleensä HIPS, ABS, PETG tai polykarbonaatti) kuumennetaan, kunnes se on taipuisa. Sitten se venytetään alaspäin muottiin käyttämällä tyhjiöpaineen ja usein apistokeapumekanismi. "Syväveto" tarkoittaa suurta syvyyden ja leveyden suhdetta, mikä vaatii kehittyneitä koneita estämään materiaalin ohenemisen, nauhan muodostumisen tai repeytymisen.
Syväveto-tyhjiömuovauslaitteiden mekaniikka
Saavuttaaksesi syvävedon johdonmukaisesti,tyhjiömuovauslaitteeton suunniteltu tarkkuutta ja tehoa varten. Vakiokonetta ei voida yksinkertaisesti muokata käsittelemään syvävetoa; se vaatii erityisiä teknisiä ominaisuuksia:
Raskaat{0}}kiinnityskehykset:Syvät vedot kohdistavat merkittävän vetovoiman muovilevyyn. Tukevat kiinnitysjärjestelmät estävät materiaalia liukumasta tai vetäytymästä pois rungosta pystysuoran venytyksen aikana.
Plug Assist -tekniikka:Tämä on totuuden tunnusmerkkisyväveto tyhjiömuovauskone. Mekaanisesti toimiva tulppa (valmistettu alumiinista tai -tiheysvaahdosta) työntää kuumennetun levyn onteloonennentyhjiö on käytössä. Tämä esi-venyttää materiaalia ja varmistaa, että viimeinen osa säilyttää tasaisen seinämän paksuuden yläreunasta ontelon syvimpään kohtaan.
Korkea{0}}tyhjiöpumput:Vaikka tavalliset koneet voivat käyttää 15–20 Hg:n tyhjiötä, syvävetosovellukset vaativat suuria-tilavuuksia, suuria-tyhjiöpumppuja (usein 25–27 Hg) suurilla tyhjiösäiliöillä varmistaakseen, että muovi vedetään muotin jokaiseen rakoon ennen kuin materiaali jäähtyy ja jähmettyy.
Tarkka lämpötilan säätö:Syvävedot vaativat vyöhykelämmityksen. Arkin keskikohdan on oltava hieman kuumempi kuin reunoja laajan pystysuuntaisen liikkeen mahdollistamiseksi. Edistynyttyhjiömuovauslaitteetkäyttää keraamisia tai kvartsilämmittimiä PID-säätimillä tämän gradientin hallitsemiseksi.
Kriittisiä näkökohtia syvävetotyhjiömuovauksessa
Tässä on olennainensyvävedon varotoimetja tekniset näkökohdat optimaalisen suorituskyvyn varmistamiseksi.
Materiaalin valinta ja paksuus
Kaikki kestomuovit eivät sovellu syvävetokäyttöön. Materiaalit, joilla on korkea venymä, kuten ABS, polykarbonaatti ja High{1}}Impact Polystyreene (HIPS), ovat ihanteellisia.
Varotoimet:Laske aina "venytyssuhde". Jos materiaali on liian ohutta vedon syvyyteen nähden, vaarana on "iskuviiva" tai repeämä.
Paras käytäntö:Käytä paksumpia arkkeja kuin matalassa vedossa pystysuorilla sivuseinillä tapahtuvan ohenemisen kompensoimiseksi.
Muotin suunnittelu ja tuuletus
Muotti on prosessin sydän. Syvävedossa urosmuotteja (positiivisia) pidetään usein parempana kuin naarasmuotteja seinämän paksuuden jakauman säätelemiseksi.
Varotoimet:Riittämätön tuuletus on suurin syy syvävetomuodostuksen epäonnistumiseen. Syviin taskuihin jäänyt ilma toimii tyynynä ja estää muovia joutumasta kosketuksiin muottiin.
Paras käytäntö:Varmista, että muotin syvimpiin kohtiin ja teräviin kulmiin on porattu mikro-ilmareiät (0,002 - 0,005"). Tyhjiökanavien tulee olla riittävän leveitä suurten ilmamäärien poistamiseksi nopeasti.
Plug Assist Design
Pistokkeen geometria määrää osan onnistumisen.
Varotoimet:Väärän pistokkeen muodon käyttäminen voi aiheuttaa "nauhaa" (ylimääräisen materiaalin taitoksia) tai äärimmäistä ohenemista osan pohjassa.
Paras käytäntö:Tulppa tulee yleensä olla 10-15 % pienempi kuin lopullinen ontelo ja se on valmistettu materiaalista, jolla on alhainen lämmönjohtavuus muovin ennenaikaisen jäähtymisen estämiseksi.
Lämpötilan hallinta
Lämmönhallinta on ratkaisevan tärkeääsyväveto tyhjiömuovaus.
Varotoimet:Ylikuumeneminen aiheuttaa materiaalin painumista ja hajoamista, kun taas alikuumeneminen johtaa "kylmähalkeamiseen" syvissä kulmissa.
Paras käytäntö:Käytä infrapunalämpömittareita varmistaaksesi, että levy on ihanteellisessa muovauslämpötilassa (esim. 320–380 astetta F ABS:lle) tasaisesti sen pinnalla. Koneen tulee mahdollistaa nopea siirtyminen uunista muottiin lämpöhäviön estämiseksi.
Syväveto-tyhjiömuovauslaitteiden sovellukset

Autoteollisuus:
Kojelaudan komponenttien, ovipaneelien, kuorma-autojen sänkyjen vuorausten ja sähköajoneuvojen akkuhyllyjen valmistus.

Jääkaappi ja kodinkoneet:
Jääkaappien, pakastimien ja myyntiautomaattien sisävuoraukset vaativat syvän vedon sisäisen kapasiteetin maksimoimiseksi.

Lääketieteelliset laitteet:
Suuret laitekotelot, MRI-laitteiden kannet ja sterilointialustat, jotka vaativat sileitä pintoja puhdistamiseen.

Materiaalinkäsittely:
Raskaat{0}}säiliöt, teollisuuslaatikot ja räätälöidyt kuormalavat.
Monipuolisuussyväveto tyhjiömuovauskonetekee siitä perustuotteen useilla toimialoilla. Toisin kuin ruiskuvalu, joka vaatii kalliita metallityökaluja, syvävetomuovaus mahdollistaa nopean prototyyppien valmistuksen ja alhaisen ---keskimääräisen tuotannon alumiini- tai komposiittimuotilla.
Suositut Tagit: syväveto tyhjiömuovauskone, Kiina syväveto tyhjiömuovauskoneen valmistajat, toimittajat, tehdas